简体中文
Tin tức
Trang chủ / Tin tức / Tin tức trong ngành / Thiết kế khuôn tiến bộ: Quy trình, bố cục dải, dung sai và chi phí dụng cụ

Một kỹ sư gửi bản in bộ phận của khung thép không gỉ sẽ đặt gần bộ tăng áp trên bệ xe mới. Khối lượng dự kiến là 400.000 chiếc mỗi năm và một lỗ lắp phải có dung sai /-0,05 mm. Trong vòng vài ngày, nhà cung cấp dụng cụ sẽ phản hồi bằng cách bố trí dải cho biết phôi cuộn sẽ được xuyên, cắt, tạo hình và cắt thành giá đỡ hoàn thiện với tốc độ khoảng 250 nét mỗi phút. Phản ứng đó là lúc thiết kế khuôn tiến bộ có thể duy trì được hoặc bắt đầu tạo ra vấn đề.
Thiết kế khuôn lũy tiến là sự sắp xếp nhiều thao tác dập trên một bộ khuôn duy nhất sao cho mỗi hành trình ép tạo ra một bộ phận hoàn chỉnh. Nó đáng được quan tâm kỹ lưỡng vì cách bố trí khuôn xác định chất lượng của mọi bộ phận được sản xuất trong suốt vòng đời của dụng cụ, chi phí của chính dụng cụ đó và thời gian thực hiện từ lúc đặt hàng đến khi sản xuất.
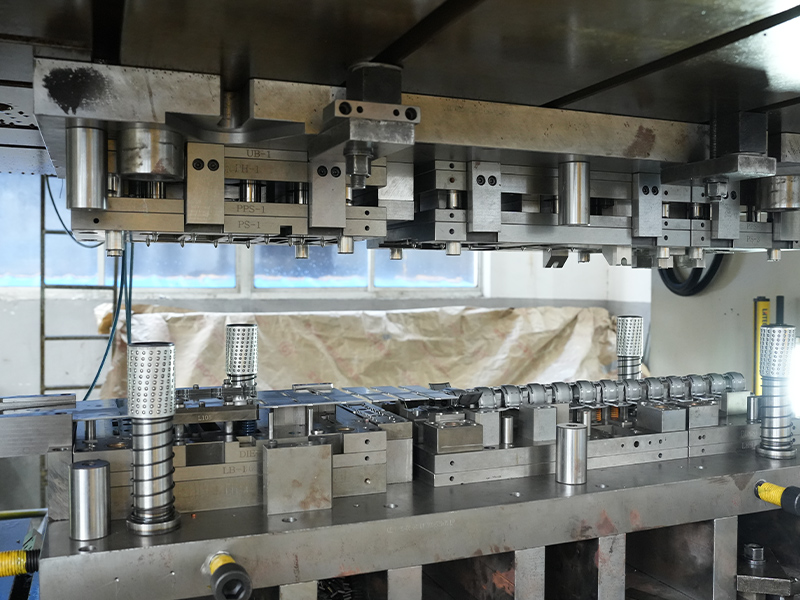
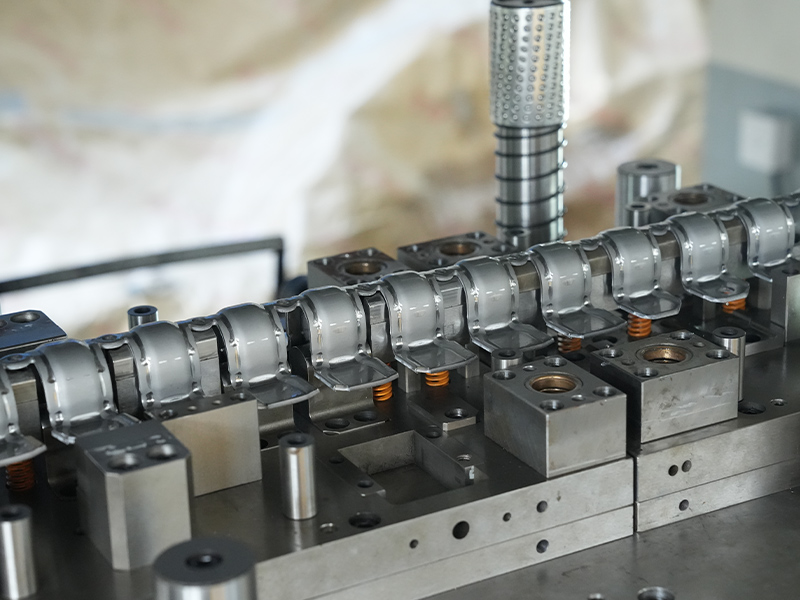
Khuôn lũy tiến hoạt động trên một dải kim loại liên tục. Dải tiến lên một khoảng cách cố định, được gọi là bước hoặc chiều dài cấp liệu, với mỗi lần nhấn. Tại mỗi trạm, một thao tác diễn ra: đục lỗ thí điểm, cắt đường viền, uốn cong mặt bích, vẽ cốc hoặc dập nổi một đặc điểm. Tại trạm cuối cùng, chi tiết hoàn thiện được tách ra khỏi dải mang mang nó qua khuôn.
Các yếu tố chính của thiết kế khuôn lũy tiến là:
Trình tự và thiết kế sóng mang không phải là chi tiết. Chúng là xương sống của toàn bộ quá trình, bởi vì mỗi trạm hạ nguồn đều phụ thuộc vào vật liệu đến đúng vị trí và đúng hình dạng.
Thiết kế khuôn tiến bộ tuân theo quy trình làm việc lặp lại. Việc bỏ qua bất kỳ bước nào thường xuất hiện sau đó dưới dạng sự cố trên báo chí.
Bố trí dải là bước quan trọng nhất. Không thể sửa chữa bố cục kém với giá đỡ không ổn định hoặc khả năng dẫn hướng yếu bằng cách gia công tốt hơn; nó không thành công trên báo chí, đôi khi chỉ sau khi hàng nghìn bộ phận đã được sản xuất. Vì lý do này, các nhà thiết kế khuôn có kinh nghiệm dành nhiều thời gian cho việc bố trí dải hơn bất kỳ giai đoạn nào khác.
Đặc tính vật liệu là điểm khởi đầu của mọi thiết kế khuôn tiến bộ. Các loại thép cứng hơn như thép không gỉ 304, 316 và 410 sẽ cứng lại trong quá trình tạo hình, do đó khuôn phải có đủ khe hở và đôi khi bao gồm các bước giảm ứng suất. Nhôm và các hợp kim của nó dễ dàng hình thành nhưng có xu hướng bám dính trên bề mặt dụng cụ, vì vậy việc bôi trơn, đánh bóng thép công cụ và kiểm soát khe hở là rất cần thiết. Hợp kim đồng có độ dẫn điện và độ dẻo tuyệt vời nhưng đòi hỏi phải có dụng cụ sắc bén để giữ cho các gờ không tiếp xúc với các khu vực tiếp xúc điện. Thép mạ kẽm hoặc mạ kẽm có thể mất lớp phủ ở các cạnh bị cắt, vì vậy người thiết kế phải kiểm soát khe hở và hình dạng cạnh để bảo vệ lớp.
| Chất liệu | Các bộ phận khuôn tiến bộ điển hình | Cân nhắc thiết kế |
|---|---|---|
| Thép không gỉ (304, 316, 410) | Giá đỡ, miếng đệm, tấm chắn nhiệt | Làm việc chăm chỉ; cần giải phóng mặt bằng rộng rãi và đôi khi xử lý sau dán tem |
| Nhôm và hợp kim nhôm | Tản nhiệt, cắm cọc sạc | Nhẹ và có thể định hình được; xem sự dồn nén, hồi phục và hoàn thiện bề mặt |
| Đồng và đồng thau | Đầu nối, chân, nắp ổ trục | Khả năng định dạng tuyệt vời; dụng cụ sắc bén cần thiết để kiểm soát lưỡi dao |
| Thép mạ kẽm và mạ kẽm | Vỏ động cơ, giảm xóc | Lớp phủ có thể bong tróc; giải phóng mặt bằng chặt chẽ bảo vệ cạnh |
Một mặt bích thép ô tô là một ví dụ điển hình về một phần trông đơn giản nhưng lại phụ thuộc rất nhiều vào quá trình phát triển. Các yêu cầu về hình dạng mặt bích, kiểu lỗ và độ phẳng thường buộc nhà thiết kế phải kết hợp các trạm xuyên, cắt và tạo hình, đồng thời khuôn phải giữ ổn định kích thước trong suốt quá trình sản xuất dài.
 Nhà cung cấp, công ty mặt bích thép ô tô tùy chỉnh Công ty TNHH Công nghệ Kim loại Thường Châu Dingjia là nhà cung cấp mặt bích thép ô tô tùy chỉnh của Trung Quốc và Công ty mặt bích thép ô tô,... Xem sản phẩm →
Khoảng cách giữa các trạm xác định chiều dài cấp liệu và lần lượt là số lượng bộ phận được sản xuất trên mỗi hành trình. Khoảng cách ngắn hơn sẽ tăng sản lượng nhưng có thể để lại quá ít chỗ cho các dụng cụ tạo hình sâu. Dải vận chuyển phải đủ chắc chắn để di chuyển bộ phận qua mọi trạm, nhưng cũng đủ hẹp để duy trì mức sử dụng vật liệu ở mức cao. Việc thí điểm chỉ được đảm bảo an toàn khi các lỗ thí điểm tồn tại cho đến trạm cuối cùng nên việc bố trí không được cắt bỏ chúng quá sớm. Những sự cân bằng này là lý do tại sao việc đánh giá bố cục dải lại quan trọng trước khi bắt đầu gia công dụng cụ.
Thiết kế khuôn lũy tiến hiện đại thường xuyên giữ các vị trí lỗ ở mức /-0,05 mm và độ phẳng trong khoảng 0,1 mm đối với các bộ phận từ nhỏ đến trung bình, nhưng các giá trị có thể đạt được phụ thuộc vào độ dày vật liệu, chiều rộng dải, kích thước bộ phận và số lượng trạm. Trong các ứng dụng động cơ nhiệt độ cao, miếng đệm kín turbo bằng thép không gỉ đòi hỏi độ phẳng chặt chẽ và các cạnh không có gờ vì bất kỳ sự không hoàn hảo nào cũng có thể làm hỏng con dấu. Một nhà thiết kế khuôn hiểu rõ chức năng của từng tính năng sẽ biết dung sai nào là quan trọng và dung sai nào là thứ yếu, đồng thời kiến thức đó ảnh hưởng trực tiếp đến chi phí dụng cụ.
 Nhà cung cấp, công ty đệm kín Turbo bằng thép không gỉ tùy chỉnh Thường Châu Dingjia Metal Technology Co., Ltd. là nhà cung cấp gioăng niêm phong Turbo bằng thép không gỉ tùy chỉnh của Trung Quốc và... Xem sản phẩm →
Khuôn lũy tiến hiếm khi là cách rẻ nhất để chế tạo nguyên mẫu và nó không phải là câu trả lời đúng cho mọi bộ phận. Bản thân công cụ này có thể có giá vài nghìn đô la cho một thiết kế hai trạm đơn giản hoặc hơn sáu con số cho một khuôn phức tạp với nhiều thao tác tạo hình. Kinh tế học thường ủng hộ khuôn lũy tiến khi khối lượng hàng năm đủ cao để chi phí mỗi bộ phận thấp bù đắp cho khoản đầu tư vào dụng cụ.
Theo lịch trình, một khuôn dập lũy tiến điển hình dành cho việc dập nhỏ phải mất từ 4 đến 10 tuần để thiết kế và chế tạo. Hình học phức tạp, vật liệu cứng và dung sai chặt chẽ sẽ mở rộng khoảng thời gian đó vì quá trình thử và lấy mẫu mất nhiều thời gian hơn. Lập kế hoạch cho ít nhất một vòng phê duyệt mẫu và xác nhận ai chịu chi phí thay đổi do cập nhật thiết kế từ phía khách hàng.
Các yếu tố chi phí chính trong thiết kế khuôn lũy tiến bao gồm:
Ngay cả những đội có kinh nghiệm cũng nhận thấy những vấn đề tương tự lặp lại trong thiết kế khuôn lũy tiến. Nhận biết sớm những vấn đề này sẽ giảm thiểu rủi ro cho người mua.
Hầu hết các vấn đề này đều có chung một nguyên nhân cốt lõi: khuôn được thiết kế trước khi hiểu đầy đủ về vật liệu và quy trình. Nhà cung cấp có kinh nghiệm sản xuất nhiều loại vật liệu có thể báo cáo những vấn đề này trong quá trình báo giá thay vì trong quá trình dùng thử.
Đối tác phù hợp mang lại nhiều điều hơn là một cú nhấn và một con súc sắc. Hãy tìm một nhà cung cấp thiết kế và chế tạo khuôn dập tiến bộ của riêng mình, có năng lực ép để vận hành sản xuất nội bộ và có thể chứng tỏ kinh nghiệm với cả kim loại đen và kim loại màu. Hệ thống quản lý chất lượng tạo thêm sự tin cậy rằng các bước chế tạo dụng cụ, lấy mẫu và sản xuất đều được ghi lại. Quan trọng nhất, nhà cung cấp phải sẵn sàng thảo luận về cách bố trí dải, chiến lược dung sai và lựa chọn vật liệu trước khi chốt báo giá.
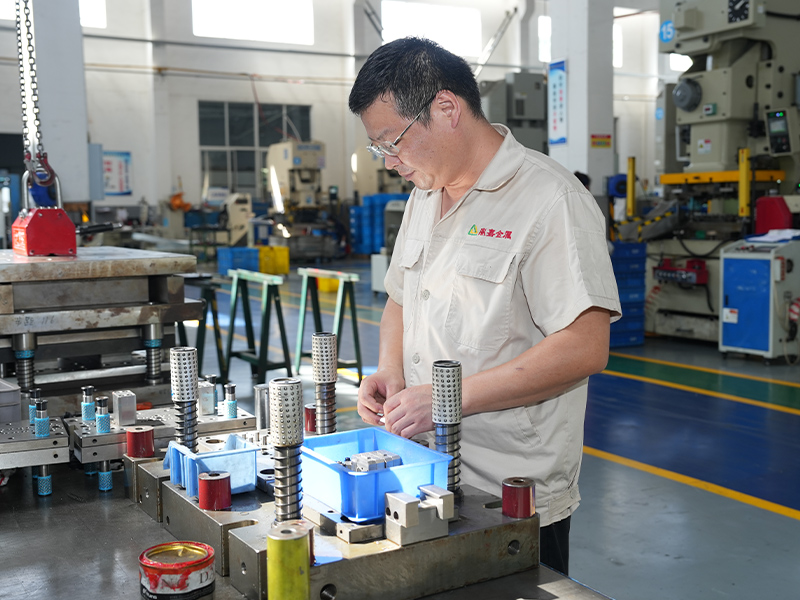
Tại Changzhou Dingjia Metal Technology, đội ngũ kỹ thuật thiết kế khuôn dập lũy tiến cũng hỗ trợ lắp ráp khuôn và dây chuyền dập. Công suất dập của chúng tôi đạt 500 tấn và phạm vi sản xuất của chúng tôi bao gồm thép không gỉ, sắt, thép ô tô, nhôm, đồng và các bộ phận làm từ kẽm. Cấu trúc đó có nghĩa là kiến thức vật chất và phản hồi sản xuất sẽ được đưa trực tiếp vào mọi đánh giá thiết kế. Đối với các dự án cọc sạc năng lượng mới, chúng tôi cũng đã áp dụng các phương pháp tiếp cận khuôn tiến bộ cho các bộ phận như tấm tản nhiệt quạt nhôm đóng dấu , trong đó hiệu suất nhiệt, độ phẳng và chất lượng bề mặt đều quan trọng.
 Tấm tản nhiệt quạt nhôm đóng dấu tùy chỉnh Nhà cung cấp phích cắm cọc sạc năng lượng mới, Thường Châu Dingjia Metal Technology Co., Ltd. là Nhà cung cấp và nhà cung cấp phích cắm cọc sạc năng lượng mới được đóng dấu tùy chỉnh của Trung Quốc. Xem sản phẩm →
Để chuẩn bị cho phần tiếp theo của bạn, hãy xem lại hướng dẫn thực hành về các bộ phận dập chính xác để xem vật liệu, dụng cụ và các yếu tố sản xuất tương tác với nhau như thế nào. Nếu bạn đã có bản in hoặc mô hình 3D, bạn có thể liên hệ với đội để thảo luận về kế hoạch bố trí dải và dụng cụ trước khi bạn cam kết đầu tư toàn bộ.
Thiết kế khuôn tiến bộ mang lại lợi ích cho các kỹ sư và người mua có tầm nhìn xa hơn báo giá. Bố cục dải, trình tự trạm, lựa chọn thép công cụ và kiến thức về vật liệu đằng sau khuôn đều quyết định liệu bộ phận của bạn có đến đúng giờ, có dung sai hay không và vẫn ở mức giá cả phải chăng ở mức giá phải chăng. Yêu cầu xem cách bố trí, đặt câu hỏi về các giả định và chọn một đối tác mà các kỹ sư khuôn sẽ nói chuyện với bạn trước khi cắt thép.
Địa chỉ email của bạn sẽ không được công bố. Các trường bắt buộc được đánh dấu *
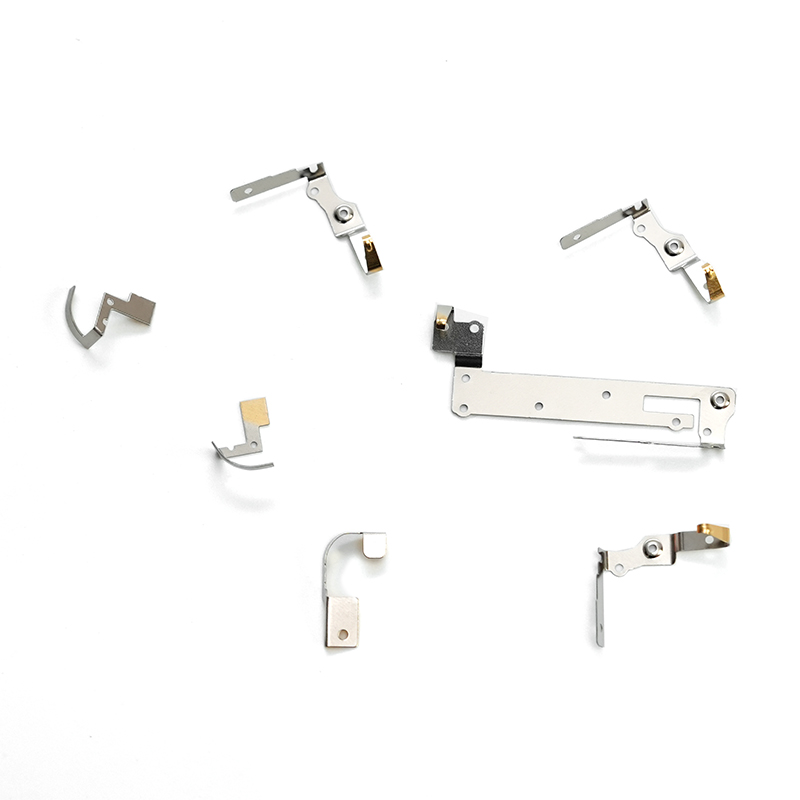
Trình cắm điện tử bằng thép không gỉ được đóng dấu là một thành phần được thiết kế chính xác được sản xuất bằng các kỹ thuật dập tiên tiến. Được làm từ thép không gỉ chất lượng cao, phần này cung c...
Xem chi tiết
Tấm chắn nhiệt bằng thép không gỉ được đóng dấu là một thành phần ô tô được hình thành chính xác được thiết kế để bảo vệ các hệ thống quan trọng khỏi nhiệt độ quá cao. Được sản xuất bằng công nghệ ...
Xem chi tiết
Các ốc vít máy giặt Starlock bằng thép không gỉ là các bộ phận giữ chân chuyên dụng được thiết kế để giữ an toàn các bộ phận tại chỗ trong các cụm van nước. Được sản xuất từ thép không gỉ chất lượn...
Xem chi tiết
Lắp ráp lõi van sắt được đóng dấu được sản xuất bằng công nghệ dập và được làm từ vật liệu sắt chất lượng cao, được đóng dấu chính xác thành hình dạng. Thành phần này được sử dụng rộng rãi trong cá...
Xem chi tiết
Tấm ma sát sắt của chúng tôi là một thành phần chất lượng cao, bền được thiết kế để sử dụng trong nhiều hệ thống cơ học đòi hỏi phải truyền năng lượng hiệu quả và khả năng chống nhiệt. Được sản xuấ...
Xem chi tiết
Tấm điều chỉnh ghế đóng dấu sắt 65 triệu là một thành phần dập kim loại được thiết kế chính xác được làm từ thép carbon cao (65MN), một vật liệu được biết đến với độ cứng, độ bền kéo và khả năng ch...
Xem chi tiết
Khung thép ô tô chống ăn mòn của chúng tôi được thiết kế cho độ bền và hiệu suất trong các ứng dụng ô tô đòi hỏi. Được chế tác từ thép chất lượng cao, chống ăn mòn, khung này cung cấp sức mạnh và t...
Xem chi tiết
Tấm nhiệt quạt nhôm đóng dấu cho phích cắm cọc sạc năng lượng mới là một thành phần chính được sản xuất từ hợp kim nhôm bằng công nghệ dập, được sử dụng rộng rãi trong phần phích cắm của cọc sạc xe...
Xem chi tiết
Lồng vòng bi mỏng bằng đồng của chúng tôi là một thành phần thiết yếu được thiết kế để sử dụng trong vòng bi chính xác, cung cấp độ bền và hiệu suất hiệu quả trong các ứng dụng công nghiệp khác nha...
Xem chi tiết
Vòng bi bằng đồng là các thành phần thiết yếu được thiết kế để bảo vệ vòng bi và các bộ phận cơ học khác khỏi bụi bẩn, bụi, độ ẩm và chất gây ô nhiễm có thể gây ra hao mòn sớm. Những mũ bụi này đượ...
Xem chi tiết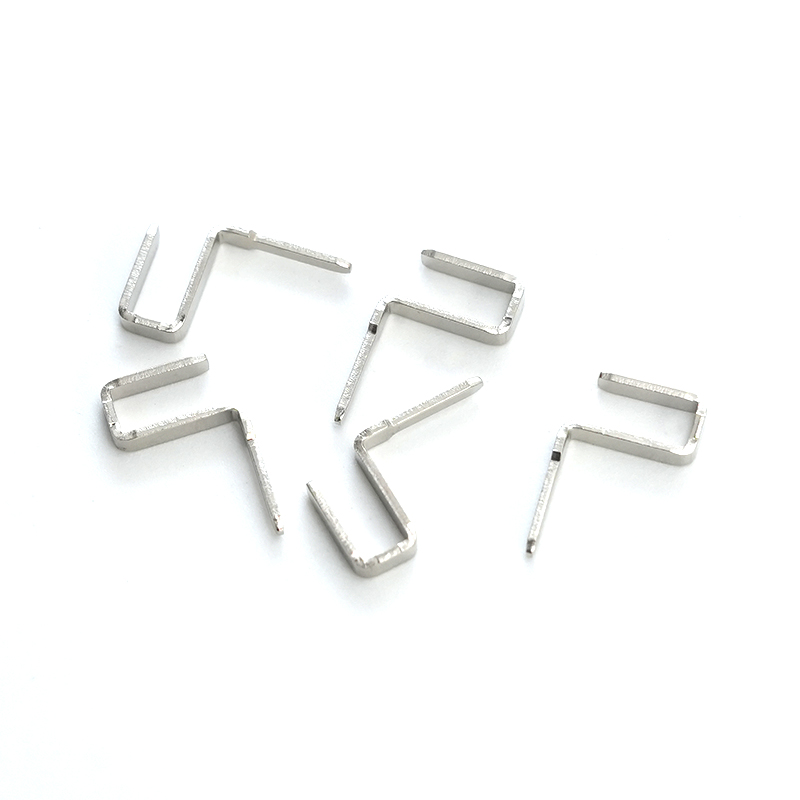
Các chân đồng đóng hộp là các đầu nối điện được thiết kế chính xác được thiết kế để cung cấp hiệu suất đáng tin cậy và hiệu quả trong một loạt các ứng dụng. Được làm từ dây đồng chất lượng cao, các...
Xem chi tiết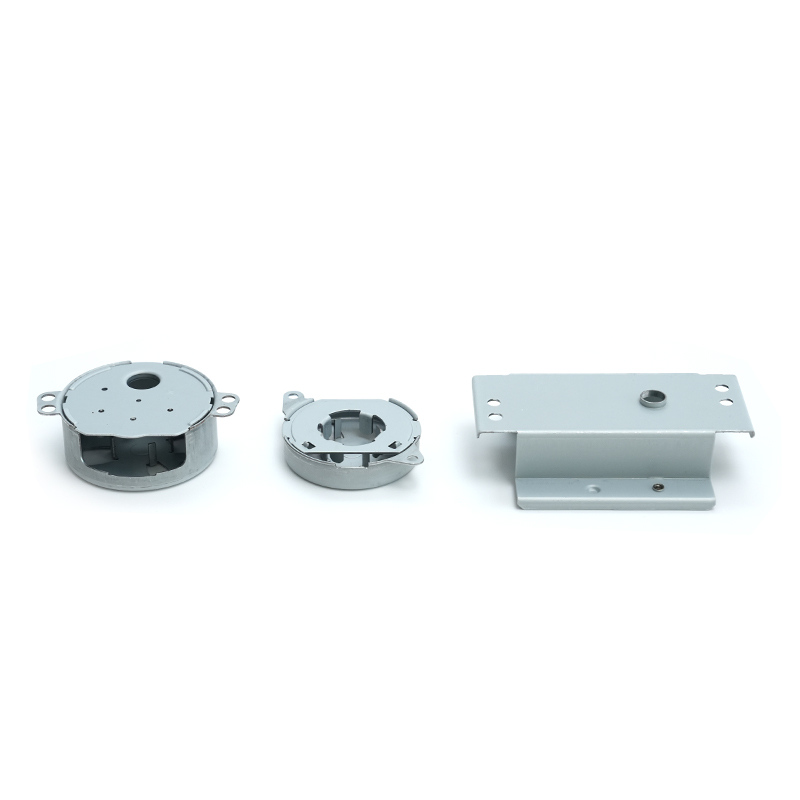
Nhà ở động cơ tấm mạ kẽm của chúng tôi cung cấp sự bảo vệ mạnh mẽ và tuổi thọ cho một loạt các động cơ điện được sử dụng trong các ngành công nghiệp khác nhau. Được chế tác từ thép mạ kẽm chất lượn...
Xem chi tiếtChi tiết liên lạc
Address: Số 6 Qiasheng North Road, Khu công nghiệp Caoqiao, thị trấn Xueyan, Quận Wujin, Thành phố Changzhou, tỉnh Giang Tô
TEL: 86-15050692548
Nếu bạn quan tâm đến sản phẩm của chúng tôi, vui lòng tham khảo ý kiến của chúng tôi
 Các nhà sản xuất dấu kim loại màu và màu kim loại màu